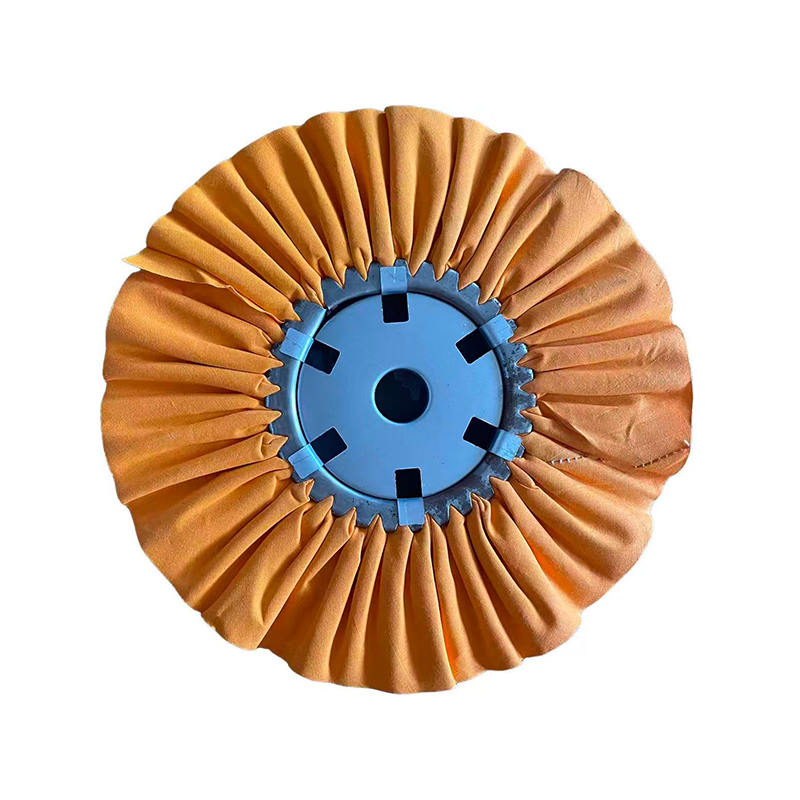
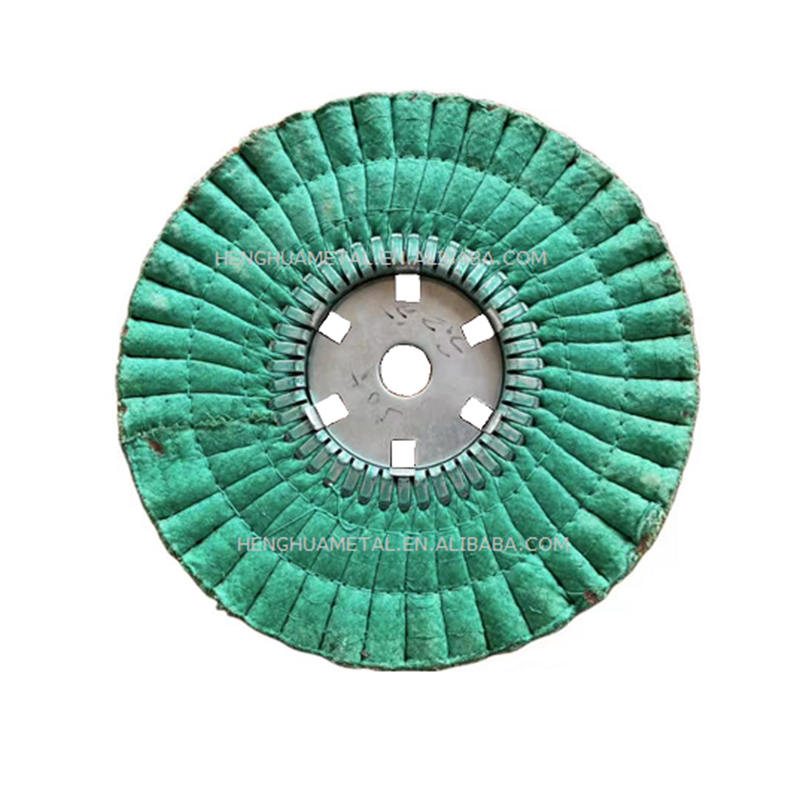
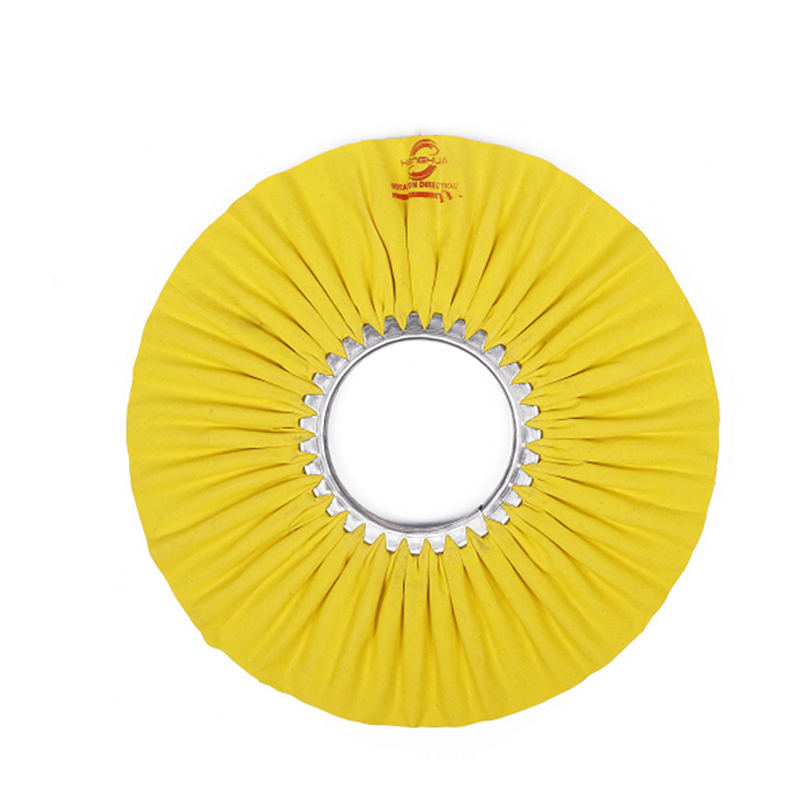
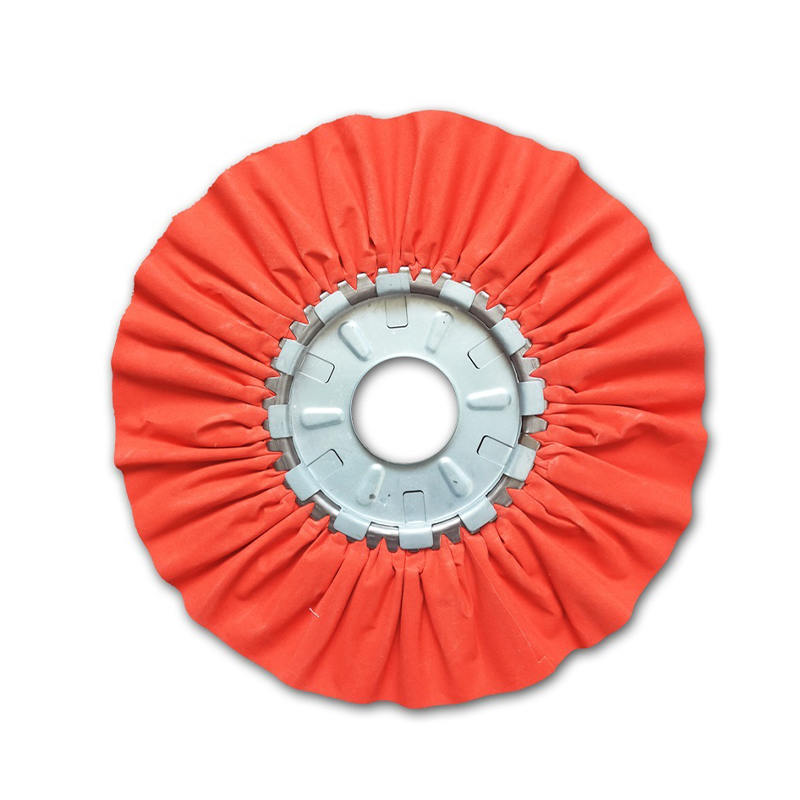
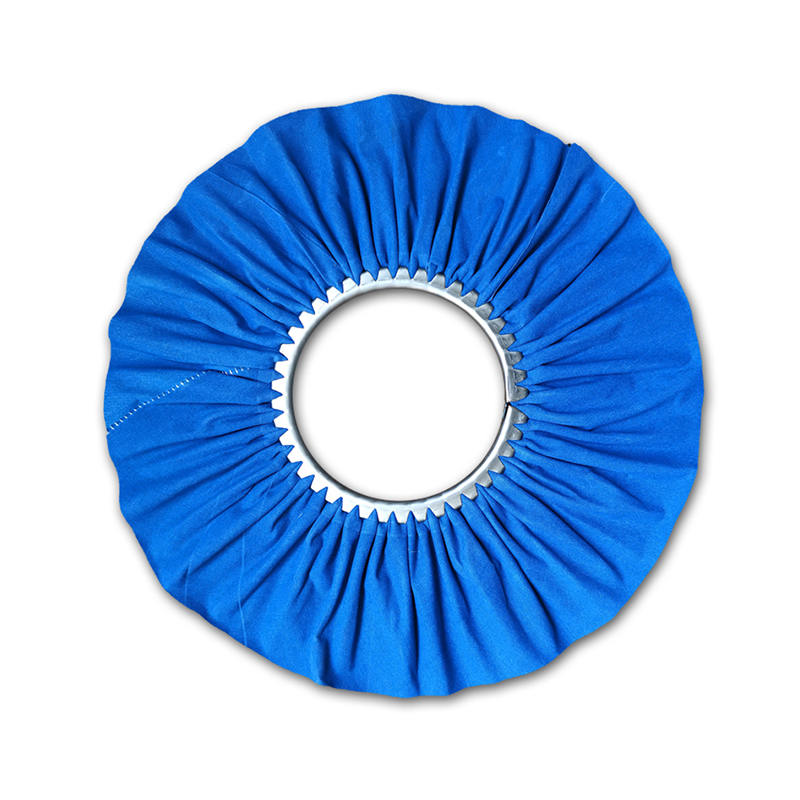
A چرخ فلپ یک ابزار ساینده دوار است که عمدتاً برای سنگ زنی، سنگ زدایی، مخلوط کردن و پرداخت فلز و سطوح دیگر استفاده می شود. این شامل چندین فلپ ساینده روی هم قرار گرفته است که به صورت شعاعی در اطراف یک هاب مرکزی قرار گرفته اند. فلپ ها به تدریج در طول استفاده از بین می روند و به طور مداوم مواد ساینده تازه را در معرض دید قرار می دهند - به این معنی که چرخ عملکرد برش ثابتی را در طول عمر خود حفظ می کند. به طور خلاصه، چرخ فلپ راه حلی است که در صورت نیاز به تکمیل سطح کنترل شده و یکنواخت در قطعات کار کانتور یا مسطح دارید.
بر خلاف دیسکهای ساینده ثابت، چرخهای فلپ با سطوح منحنی و نامنظم مطابقت دارند و به ویژه برای تکمیل لولهها، لولهها، شفتها و پروفیلهایی که پرداختن به آنها با ابزارهای سنگزنی مسطح دشوار یا وقتگیر است، مؤثر است. این انعطافپذیری، همراه با طول عمر نسبتاً طولانی، چرخهای فلپ را به انتخابی مقرونبهصرفه برای کارگاههای کوچک و خطوط تولید در مقیاس بزرگ تبدیل میکند.
این ابزار با آسیابهای زاویهای استاندارد، آسیابهای رومیزی، پرسهای مته و ماشینهای پولیش خودکار سازگار است و آن را به یکی از سازگارترین محصولات ساینده موجود در درمان سطوح فلزی تبدیل میکند.
کاربردهای اولیه چرخ فلپ
چرخ های فلپ چندین عملکرد متمایز را در فلزکاری و عملیات سطح انجام می دهند. درک هر برنامه به شما کمک می کند سنگ ریزه، نوع ساینده و اندازه چرخ مناسب را برای کار خود انتخاب کنید. در اینجا رایج ترین استفاده ها آورده شده است:
سوراخ زدایی و پایان دادن به لبه
پس از برش، مهر زنی یا ماشینکاری، قطعات فلزی اغلب دارای سوراخهای تیز و لبههای ناهموار هستند که میتواند باعث آسیب در حین جابجایی شود و تناسب اجزا را مختل کند. چرخهای فلپ این سوراخها را به طور مؤثری بدون بریدگی مواد پایه یا تغییر تلورانسهای ابعادی از بین میبرند. فلپ های انعطاف پذیر به نواحی کمی فرورفته و خطوط لبه می رسند که دیسک های سنگ زنی سفت و سخت نمی توانند به آنها دسترسی پیدا کنند. این امر در صنایعی مانند خودروسازی، هوافضا و مهندسی دقیق بسیار مهم است، جایی که کیفیت لبه مستقیماً بر تناسب قطعات، دقت مونتاژ و ایمنی کاربر نهایی تأثیر میگذارد.
مخلوط کردن سطح و صاف کردن درز جوش
درزهای جوش برجستگی های ناهموار و مناطق متاثر از حرارت ایجاد می کنند که باید قبل از رنگ آمیزی، پوشش یا بازرسی صاف شوند. یک چرخ فلپ این انتقال ها را به طور تمیز در سطح اطراف بدون ایجاد گام های ناگهانی به سمت پایین ترکیب می کند. از آنجایی که فلپها تحت فشار خم میشوند، از علائم مسطح «حفاری» که دیسکهای سفت و سخت میتوانند به جا بگذارند، اجتناب میکنند و در نتیجه پرداخت صاف تر و یکدست تر با پاس های تصحیح ثانویه کمتر مورد نیاز است. برای فلزکاری سازه ای و محصولات فلزی تزئینی به طور یکسان، جوشکاری با چرخ فلپ در مقایسه با براده کردن دستی یا سنباده زدن مکرر در زمان قابل توجهی صرفه جویی می کند.
پرداخت و آماده سازی سطح
چرخ های فلپ ریز (120 گریت و بالاتر) به طور گسترده برای آماده سازی سطوح فلزی قبل از آبکاری، آنودایز کردن، رنگ آمیزی یا اعمال پوشش های محافظ استفاده می شود. آنها بافت سطحی یکنواختی ایجاد می کنند که باعث چسبندگی بهتر و ظاهر نهایی حرفه ای تر می شود. در صنعت تکمیل فولاد ضد زنگ، استفاده متوالی از چرخهای فلپ به تدریج ریزتر - از 80 گریت تا 240 - یک گردش کار استاندارد برای دستیابی به پرداختهای برسکاری شده یا ساتنی است که روی تجهیزات آشپزخانه، پانلهای معماری و نردهها دیده میشود.
سنگ زنی و حذف مواد
چرخهای فلپ درشت (40 تا 80 گریت) برای برداشت تهاجمی ذخایر - شکل دادن به فلز، از بین بردن زنگزدگی و رسوب آسیاب، یا تمیز کردن سطوح خورده قبل از تعمیر یا پوشش مجدد استفاده میشوند. آنها سرعت برش سریعتری نسبت به چرخهای ریز ارائه میدهند و در عین حال کنترل بهتری نسبت به دیسکهای سنگزنی ثابت دارند. در آهن یا فولاد سازهای به شدت زنگزده، یک چرخ فلپ آلومینا زیرکونیایی 40 گریت میتواند خوردگی سطح را به طور مؤثری به فلز لخت کند و در عین حال با هرگونه بینظمی سطحی مطابقت داشته باشد.
تکمیل سطوح کانتور و لوله ای
چرخ های فلپ در هندسه های غیر مسطح برتری دارند. فلپهای انعطافپذیر آنها در اطراف قسمتهای منحنی - مانند لولهها، نردهها، اتصالات و شفتها - میپیچد و تماس سایشی ثابتی را در سراسر پاس حفظ میکند. دیسکهای مسطح در لبههای سطوح گرد تماس خود را از دست میدهند و الگوهای خراش ناهموار باقی میمانند یا نیاز به چندین مرحله تغییر موقعیت دارند. این سازگاری، فلپ چرخ را به ابزاری مطلوب در صنایعی که با اجزای گرد یا پروفیلی شکل سروکار دارند، از جمله لوله کشی، ساخت HVAC، تولید مبلمان و فلزکاری معماری تبدیل می کند.
زنگ زدایی و ترمیم سطح
سطوح فلزی خورده قبل از اینکه هر پوشش محافظی به طور موثر اعمال شود، نیاز به عملیات سایشی دارند. چرخهای فلپ زنگ سطح، اکسیداسیون و پوششهای قدیمی را از بین میبرند و در عین حال سطحی تمیز و پروفیل باقی میگذارند که چسبندگی پوشش را افزایش میدهد. در مقایسه با چرخهای برس سیمی، چرخهای فلپ بافت سطحی یکنواختتری از خود به جای میگذارند و باعث خستگی کمتر فلزی در بخشهای نازکتر میشوند - نکته مهمی در هنگام بازیابی قطعات فلزی قدیمیتر یا نازکتر.
راهنمای گریت چرخ فلپ: انتخاب سایندگی مناسب
انتخاب سنگ ریزه صحیح مهمترین عامل در رسیدن به نتایج مورد نظر شما است. عدد گریت به اندازه ذرات ساینده اشاره دارد: اعداد کمتر به معنای برش درشت تر و تهاجمی تر است. اعداد بالاتر به معنای پرداخت ظریف تر و صاف تر است. جدول زیر محدوده های رایج شن و کاربردهای توصیه شده آنها را خلاصه می کند:
| محدوده شن | طبقه بندی | برنامه معمولی |
|---|---|---|
| 40-60 | درشت | حذف ذخایر سنگین، زنگ زدگی/زنگ زدایی، شکل دادن |
| 80-100 | متوسط | سنگ زدایی، جوشکاری، سنگ زنی عمومی |
| 120-180 | خوب | اختلاط سطحی، آماده سازی قبل از پوشش، پرداخت برس |
| 240 | خیلی خوبه | پرداخت نهایی، آماده سازی آینه، کار تزئینی |
به عنوان یک قانون عملی: برای از بین بردن مواد یا عیوب، با یک سنگ ریزه درشت تر شروع کنید، سپس برای اصلاح سطح به سمت سنگ ریزه های ریزتر بروید. . رد شدن از شن و ماسه منجر به ایجاد الگوهای خراش قابل مشاهده از مرحله قبل می شود که بعداً بدون پاس های اضافی حذف آنها دشوار است. به عنوان مثال، برای یک روکش فولاد ضد زنگ برس خورده، یک توالی معمولی ممکن است 80 → 120 → 180 شن اجرا شود و هر مرحله خراش های باقی مانده از مرحله قبلی را از بین می برد.
موادی که یک چرخ فلپ می تواند روی آن کار کند
چرخ های فلپ همه کاره هستند و در طیف وسیعی از مواد کار می کنند. نوع ساینده تعبیه شده در فلپ ها باید برای بهترین نتیجه با مواد قطعه کار مطابقت داشته باشد - استفاده از ساینده اشتباه می تواند باعث آلودگی، گرفتگی یا کیفیت پایان پایین شود:
- فولاد ضد زنگ: برای جلوگیری از انتقال ذرات آهن، که می تواند باعث لکه شدن سطح و شروع خوردگی زیر پوشش شود، به ساینده های بدون آلودگی مانند اکسید آلومینیوم یا آلومینا زیرکونیا نیاز دارد.
- فولاد کربن و آهن: چرخ های فلپ اکسید آلومینیوم و زیرکونیا آلومینا به طور موثری برای کاربردهای آسیاب و مخلوط کردن کار می کنند. آلومینا زیرکونیا به دلیل ساختار دانه ای خود تیز شونده برای فولاد سخت ترجیح داده می شود.
- آلومینیوم و فلزات نرم: چرخهای کاربید سیلیکون یا اکسید آلومینیوم ریز از گرفتگی (بارگیری) جلوگیری میکنند و بدون اینکه مواد پایه نرمتر را به هم بزنند، روکشهای تمیزی تولید میکنند.
- چوب: چرخ های فلپ برای سنباده زدن پروفیل های چوبی منحنی، حذف لایه های پایانی قدیمی و آماده سازی سطوح برای رنگ آمیزی یا لاک زدن به خوبی کار می کنند. دانه های متوسط تا ریز (80-180) برای نجاری بسیار کاربردی هستند.
- پلاستیک و کامپوزیت: چرخهای ریز در سرعتهای کنترلشده و پایینتر میتوانند قطعات پلاستیکی را بدون ذوب یا لکهدار شدن شکل دهند و تکمیل کنند. حرکت چرخ به ویژه برای جلوگیری از تجمع گرمای موضعی مهم است.
فلپ چرخ در مقابل سایر ابزارهای ساینده
درک محل قرارگیری چرخ فلپ در مقایسه با سایر ابزارهای ساینده به شما کمک می کند تا تصمیمات بهتری در مورد ابزارگیری بگیرید و از کاربرد نادرست جلوگیری کنید. هر نوع ابزار دارای نقاط قوتی است که آن را برای کارهای خاص مناسب می کند:
| ابزار | بهترین برای | محدودیت در مقابل فلپ چرخ |
|---|---|---|
| دیسک سنگ زنی | حذف سریع و تهاجمی مواد روی سطوح صاف | خراش های عمیقی بر جای می گذارد؛ نمی تواند با منحنی ها مطابقت داشته باشد. بدون قابلیت تکمیل |
| تسمه سنباده | پرداخت سطح صاف بزرگ روی سنباده رومیزی | نمی توان به پروفایل های کانتور یا داخلی رسید. نیاز به تجهیزات ثابت دارد |
| چرخ برس سیمی | زنگ زدایی و تمیز کردن سطوح | نمی تواند ترکیب یا پولیش شود. بافت سطحی ناهموار می گذارد؛ خطر موی سیم |
| فلپ دیسک | سنگ زنی سطح صاف و مخلوط کردن در یک زاویه | در مقایسه با چرخ فلپ روی پروفیل های گرد یا لوله ای موثرتر است |
| فلپ چرخ | سطوح منحنی، اختلاط، صیقل دادن، سوراخ کردن، پیشرفت چند شن | کندتر برداشتن ذخایر نسبت به دیسک های آسیاب در مناطق صاف |
مزیت کلیدی فلپ چرخ آن است ترکیبی از انعطاف پذیری، کیفیت پایان ثابت و عمر طولانی - مقرون به صرفه تر بودن آن در هر کار نسبت به ابزارهایی که به سرعت فرسوده می شوند یا نیاز به تعویض مکرر دارند. در بسیاری از جریانهای کاری تولید، یک چرخ فلپ میتواند هر دو مرحله جداسازی و پرداخت را جایگزین کند و هزینه کل ابزار و زمان چرخه را کاهش دهد.
صنایعی که به چرخ های فلپ متکی هستند
چرخ های فلپ در بسیاری از محیطهای تولید و ساخت استفاده میشود که کیفیت سطح، کارایی و سازگاری ابزار در اولویت هستند:
- کارگاه های فلزکاری و جوشکاری: برای تمیز کردن و مخلوط کردن جوش ها روی اجزای سازه، قاب ها، دروازه ها و محفظه ها قبل از رنگ آمیزی یا پوشش پودری.
- ساخت و تعمیر خودرو: تکمیل پانل های بدنه، اجزای اگزوز، قطعات شاسی و لوله های قفس رول که نیاز به سطوح صاف، آماده رنگ یا جوشکاری دارند.
- تولید محصولات فولادی ضد زنگ: پردازش تجهیزات آشپزخانه، ماشین آلات فرآوری مواد غذایی، میزهای پیشخوان، و اتصالات معماری که در آن روکش یکنواخت برس یا ساتن مشخص شده است.
- لوله کشی و تهویه مطبوع: تکمیل انتهای لوله، اتصالات، بدنه شیر و اتصالات کانال قبل از مونتاژ یا اعمال پوشش محافظ.
- نجاری و تولید مبلمان: شکل دادن به قالب های کانتور، صاف کردن دوک های صندلی و آماده سازی سطوح منحنی برای رنگ آمیزی یا لاک زدن.
- جواهرات و فلزکاری دقیق: چرخهای فلپ ریز به شکل قطر کوچک برای دسترسی به نواحی تنگ روی قطعات ریختهگری و قطعات دستساخته قبل از پرداخت نهایی استفاده میشوند.
نحوه استفاده صحیح از چرخ فلپ
حداکثر استفاده از چرخ فلپ مستلزم تکنیک صحیح، راه اندازی و آگاهی از شیوه های ایمنی است. تکنیک ضعیف عمر چرخ را کاهش می دهد، نتایج ناهمواری ایجاد می کند و می تواند خطراتی ایجاد کند:
- مطابقت با رتبه آربور و RPM: همیشه از چرخ فلپ استفاده کنید که حداکثر دور در دقیقه آن برابر یا بیشتر از سرعت بدون بار ابزار باشد. تجاوز از سرعت نامی می تواند باعث از هم پاشیدگی چرخ در حین استفاده شود که یک خطر ایمنی جدی است.
- اعمال فشار سبک و ثابت: بگذارید ساینده کار را انجام دهد. نیروی رو به پایین بیش از حد، فلپ ها را زودتر از موعد فرو می ریزد، سایش را تسریع می کند و کیفیت پرداخت را کاهش می دهد. چرخ باید با درگیری متوسط با قطعه کار تماس پیدا کند، نه اینکه با فشار وارد آن شود.
- چرخ را در حرکت نگه دارید: قرار گرفتن در یک نقطه باعث حذف ناهموار مواد و تجمع گرما می شود که می تواند فولاد ضد زنگ را تغییر رنگ دهد یا فلزات نازک تر را تاب دهد. از پاس های صاف و همپوشانی در یک جهت ثابت استفاده کنید.
- پیشرفت از طریق سنگ ریزه: برای کاربردهای پولیش، برای از بین بردن رسوب، جوش یا خراش های عمیق، با یک سنگ ریزه درشت تر شروع کنید، سپس برای اصلاح روکش، به سنگ های ریزتر بروید. هر مرحله سنگ ریزه باید قبل از حرکت، خراش های باقی مانده از مرحله قبلی را از بین ببرد.
- از PPE مناسب استفاده کنید: محافظت از چشم (عینک ایمنی یا محافظ صورت)، دستکش و ماسک گرد و غبار یا ماسک تنفسی هنگام استفاده از هر چرخ ساینده دوار ضروری است. زباله های پرنده و گرد و غبار ریز فلزی خطرات واقعی هستند.
- چرخ را قبل از استفاده بررسی کنید: قبل از نصب، فلپ های آسیب دیده، از دست رفته یا لایه لایه شده را بررسی کنید. چرخ آسیب دیده به جای استفاده باید دور انداخته شود.
فاکتورهای کلیدی هنگام انتخاب فلپ چرخ
نه همه چرخ های فلپ برابر هستند. عملکرد به طور قابل توجهی بر اساس کیفیت ساخت، نوع ساینده و مشخصات ابعادی متفاوت است. هنگام تهیه یک چرخ فلپ، این عوامل را به دقت ارزیابی کنید:
- مواد ساینده: اکسید آلومینیوم برای کارهای همه منظوره روی اکثر فلزات مناسب است. آلومینا زیرکونیا خود تیز شونده است و برای فولادهای سخت تر و سنگ زنی سنگین مناسب تر است. کاربید سیلیکون برای فلزات غیر آهنی، سنگ و مواد سخت ترجیح داده می شود.
- مواد پشتیبان: پشتی پارچه دوام، انعطاف پذیری و مقاومت بالاتری در برابر پارگی تحت بار ارائه می دهد. پشت کاغذ مقرون به صرفه تر است اما در استفاده مداوم یا فشار سنگین دوام کمتری دارد.
- قطر و عرض: قطرهای بزرگتر در هر چرخش سطح بیشتری را پوشش می دهند و برای سطوح صاف باز مناسب هستند. قطرهای کوچکتر متناسب با چاک های مته هستند و برای کارهای جزئی استفاده می شوند. عرض بر میزان سطح تماس روی سطوح منحنی تأثیر میگذارد - چرخهای پهنتر روی لولهها و شفتهای با قطر بزرگتر بهتر عمل میکنند.
- تراکم فلپ ها: فلپهای بیشتر در هر چرخ عموماً پایان صافتر و عمر طولانیتری ایجاد میکنند. تعداد فلپ کمتر امکان برش تهاجمی تر و اتلاف گرمای بهتر را فراهم می کند - برای کارهای سنگین حذف انبار مفید است.
- اندازه سوراخ درختکاری: برای اطمینان از چرخش ایمن و متعادل، باید دقیقاً با دوک چرخ آسیاب، مته پرس یا دستگاه پولیش مطابقت داشته باشد. اندازه های رایج شامل ساقه های 6 میلی متری، 8 میلی متری و 1/4 اینچی برای ابزارهای دستی است.
- کیفیت اتصال: چسب یا رزین نگهدارنده فلپ به توپی تعیین می کند که چرخ در برابر گرما و فشار چقدر خوب نگه می دارد. چرخهایی که اتصال ضعیف دارند، فلپها را زودتر از موعد میریزند و عملکرد و ایمنی را کاهش میدهند.
برای محیط های تولید، الف آلومینا زیرکونیایی با پشت پارچه ای با چگالی بالا چرخ فلپ به طور معمول بهترین توازن را بین نرخ برش، کیفیت پایان و عمر چرخ ارائه می دهد. برای کارهای سبک تر یا مراحل پرداخت نهایی، یک چرخ اکسید آلومینیومی ریز ریز روی یک پشت پارچه انتخاب عملی است.
اشتباهات رایجی که هنگام استفاده از چرخ های فلپ باید از آنها اجتناب کنید
حتی اپراتورهای باتجربه نیز خطاهایی مرتکب می شوند که باعث کاهش عملکرد و کاهش عمر چرخ می شود. آگاهی از این مشکلات به شما کمک می کند تا نتایج ثابتی داشته باشید:
- استفاده از شن خیلی درشت برای مرحله آخر: اتمام کار با چرخ 60 گریت در زمانی که به 120 گریت نیاز است خطوط خراش قابل مشاهده ای را ایجاد می کند که به پاس های اصلاحی اضافی نیاز دارند - اتلاف وقت و مواد مصرفی.
- اعمال فشار بیش از حد: این امر ساختار فلپ را فرو می ریزد، چرخ را به جای یک نقطه انعطاف پذیر به یک نقطه تماس جامد تبدیل می کند و بدون بهبود سرعت برش، عمر چرخ را به طور چشمگیری کاهش می دهد.
- ساینده های متقاطع: استفاده از چرخ فلپ که قبلاً روی فولاد کربنی روی قطعه کار فولاد ضد زنگ استفاده شده بود، ذرات آهن را به سطح منتقل می کند و منجر به ایجاد لکه های زنگ زدگی در زیر پوشش می شود. چرخ های جداگانه را به مواد آهنی و غیر آهنی اختصاص دهید.
- نادیده گرفتن سازگاری RPM: نصب چرخی که دارای دور در دقیقه کمتر است روی یک آسیاب با سرعت بالاتر، خطر خرابی چرخ در حین کار را به همراه دارد. همیشه حداکثر سرعت چرخ را قبل از استفاده بررسی کنید.
- نگهداری نادرست چرخ ها: قرار گرفتن در معرض رطوبت، گرما یا دودهای شیمیایی می تواند پیوند ساینده را تخریب کند. چرخ های فلپ را در مکانی خشک و خنک به دور از حلال ها و روغن ها نگهداری کنید.
اجتناب از این خطاها نه تنها عمر چرخ را افزایش میدهد، بلکه تضمین میکند که سطوح تمام شده شما برای اولین بار استاندارد کیفیت مورد نیاز را برآورده میکند - کار مجدد و ضایعات مواد را کاهش میدهد.