پاسخ مستقیم
صاف کردن یک فرآیند مکانیکی تکمیل سطح است که از چرخ پارچه ای دوار پوشیده شده با یک ترکیب ساینده برای برش، صاف کردن یا صیقل دادن سطح فلز استفاده می کند. بر خلاف سنباده زدن، صاف کردن از شن ساینده چسبانده شده متصل به پشتی سفت و سخت استفاده نمی کند - در عوض، ترکیب ساینده شل یا نیمه شل روی یک چرخ پارچه نرم یا سفت اعمال می شود، که سپس عمل برش و پرداخت را از طریق اصطکاک و فشار به قطعه کار منتقل می کند. الف چرخ سیزال یکی از پرکاربردترین ابزارهای سفت کننده برای اولین و تهاجمی ترین مرحله این فرآیند است، زیرا ساختار الیاف طبیعی درشت آن خراش ها، اکسیداسیون و رسوب آسیاب را سریعتر از چرخ های پارچه ای نرم تر از بین می برد.
به طور خلاصه: صاف کردن یک فرآیند چند مرحلهای است که معمولاً از مرحله برش درشت با استفاده از یک چرخ سیزال یا سختکاری شده، از طریق مراحل میانی، به مرحله نهایی رنگآمیزی روی چرخ پارچهای نرم حرکت میکند - هر مرحله از یک ترکیب به تدریج ریزتر برای ساخت به سمت یک روکش آینه استفاده میکند.
تفاوت بوفینگ با سنگ زنی و پرداخت
این سه عبارت اغلب به صورت آزاد مورد استفاده قرار می گیرند، اما هر کدام نقش مشخصی در جریان کار تکمیل فلز دارند.
سنگ زنی مواد را به شدت حذف می کند
سنگ زنی از چرخ ها یا تسمه های ساینده متصل برای حذف سریع مقادیر قابل توجهی از مواد استفاده می کند - صاف کردن جوش ها، از بین بردن رسوب های سنگین یا شکل دادن به سطح. الگوهای خراش قابل مشاهده ای به جا می گذارد که نیاز به تکمیل بیشتر دارند.
برش و تکمیل پل ها
بافینگ بین آسیاب و پرداخت نهایی قرار می گیرد. مرحله بافینگ درشت که اغلب با a انجام می شود چرخ سیزال و یک ترکیب برش، خراشهای عمیقتری را که در اثر آسیاب کردن باقی میماند از بین میبرد و در عین حال شروع به صاف کردن بافت سطح میکند.
پولیش درخشش نهایی را ایجاد می کند
پولیش مرحله نهایی است که معمولاً روی چرخهای پنبهای نرم یا فلانل با ترکیب رنگآمیزی خوب انجام میشود و پوششی بازتابنده و آینهمانند مرتبط با قطعات و وسایل فلزی سطح بالا را ایجاد میکند.
چرا از چرخ های سیزال برای اولین مرحله برش استفاده می شود؟
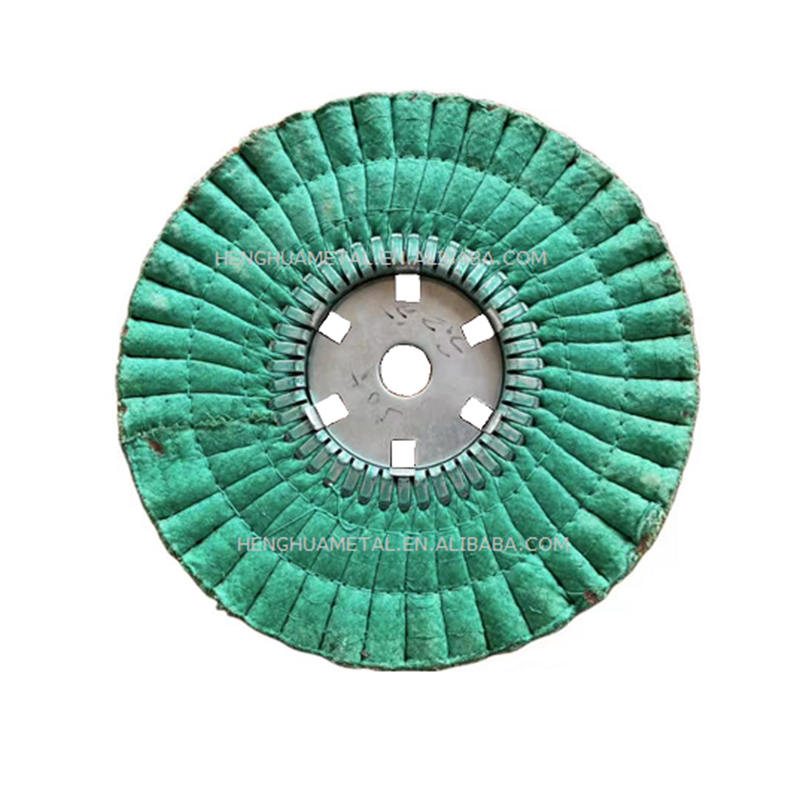
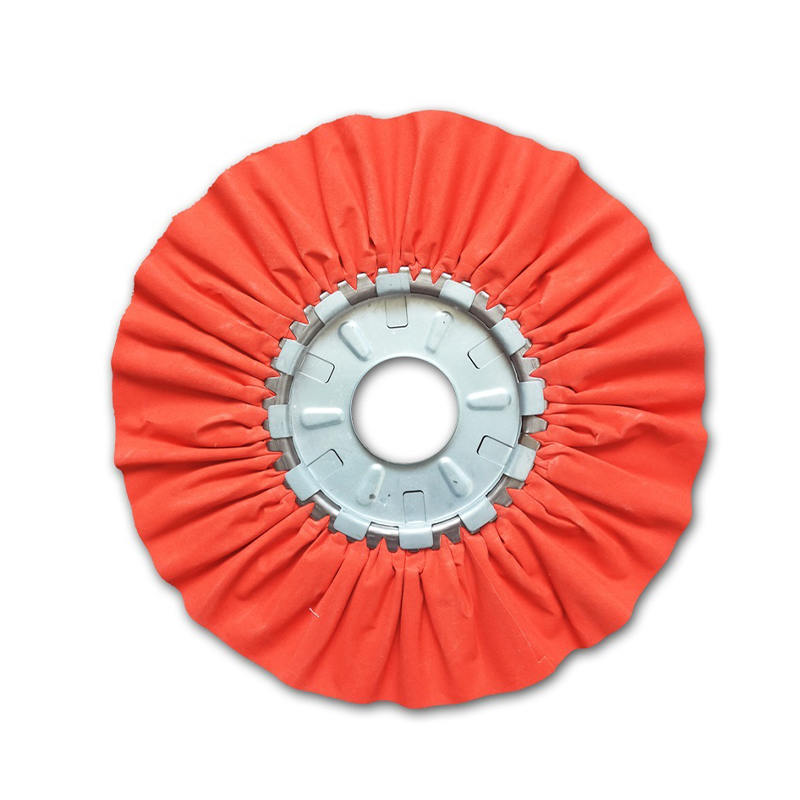
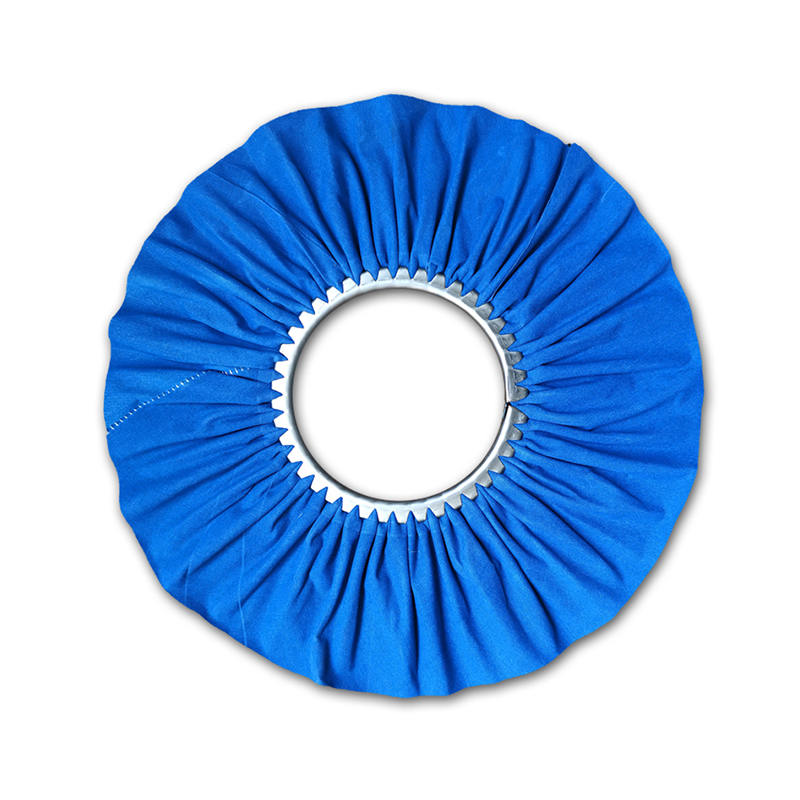
A چرخ سیزال از الیاف طبیعی آگاو ساخته شده است که در ردیف های محکم دوخته شده است تا یک چرخ سفت و درشت بافت ایجاد کند. این ساختار به آن دو ویژگی می دهد که آن را برای اولین و تهاجمی ترین مرحله سفت کردن ایده آل می کند.
- سفتی بالا - فیبر سیزال تحت فشار بسیار بهتر از پنبه یا پارچه شکل خود را حفظ میکند و به آن اجازه میدهد تا از طریق اکسیداسیون، تغییر رنگ جوش و خراشهای عمیق بدون فرو ریختن بر روی قطعه کار بریده شود.
- بافت طبیعی جذب کننده چربی - فیبر سیزال ترکیب برش را به طور موثر روی سطح خود نگه می دارد و مواد ساینده را در تماس مداوم با فلز در طول هر عبور نگه می دارد.
- گزینه های سختی درمان شده - چرخهای سیزال اغلب برای افزایش استحکام بیشتر، با سطوح سختی با کد رنگی (معمولاً آبی، نارنجی و صورتی) تحت درمان قرار میگیرند که به اپراتورها اجازه میدهد سفتی چرخها را با چقرمگی فلز در حال ضربه مطابقت دهند.
به دلیل این عمل برش تهاجمی، چرخهای سیزال برای فولاد ضد زنگ، فولاد کربنی، آهن و سایر فلزات آهنی سخت مناسبتر هستند و معمولاً برای مواد نرم یا با گیج نازک که برش بیش از حد میتواند سطح را مخدوش کند، توصیه نمیشود.
مقایسه انواع چرخ های متداول بافینگ
انتخاب چرخ مناسب برای هر مرحله از فرآیند سفت کردن، هم بر کیفیت پایان و هم بر میزان زمان صرف شده برای تصحیح اشتباهات چرخ اشتباه تأثیر مستقیم دارد.
| نوع چرخ | سفتی | مرحله معمولی |
|---|---|---|
| چرخ سیزال | سفت، درشت | مرحله اول برش فلزات سخت |
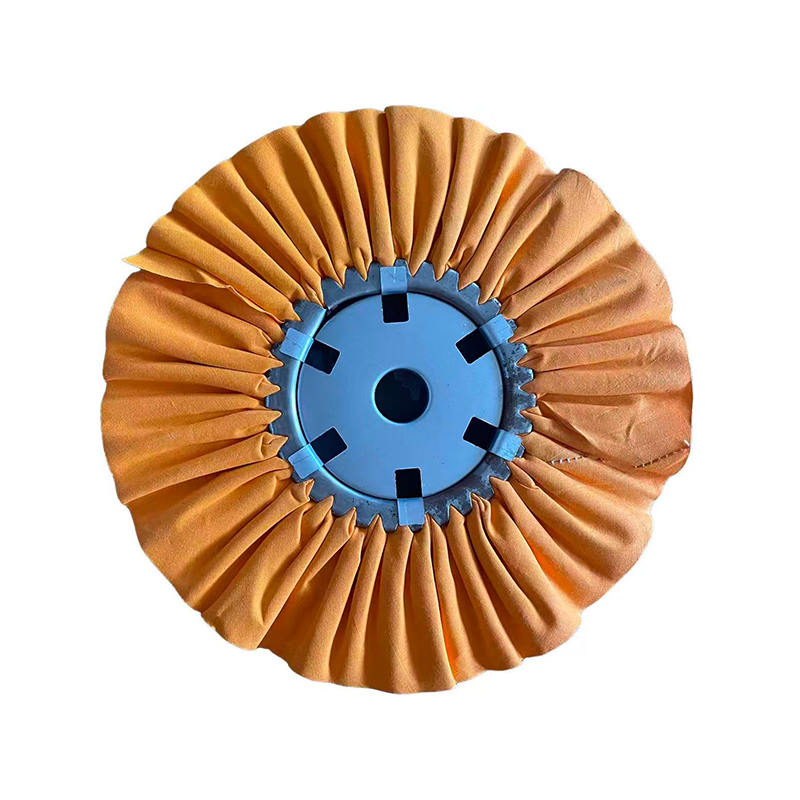
| چرخ چند لایه سیزال | سفت با کمی انعطاف پذیری بیشتر | برش سنگین با کاهش علامت گذاری سطح |
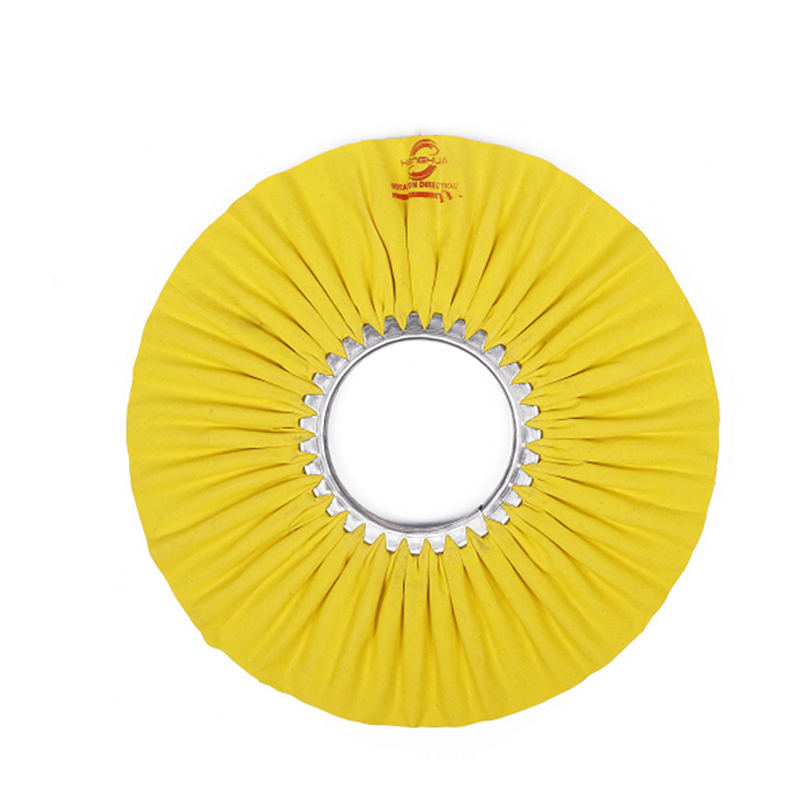
| چرخ نخی مارپیچ دوخته شده | متوسط | صاف کردن متوسط بعد از برش |
| چرخ فلانل گشاد | نرم | رنگ آمیزی نهایی و تکمیل آینه |
تطبیق ترکیبات بافینگ برای هر مرحله
ترکیب ساینده اعمال شده بر روی یک چرخ سفت، تعیین میکند که با چه شدتی برش میدهد و چه نوع پوششی از خود به جای میگذارد. استفاده از ترکیب نامناسب با یک چرخ معین یکی از شایع ترین دلایل پرداخت ناهموار یا رگه دار است.
- ترکیب سنباده سیاه - ترکیبی درشت و با برش سریع همراه با چرخهای سیزال برای از بین بردن رسوبات و عیوب سطح عمیق فلزات سخت.
- ترکیب تری پولی خاکستری یا قهوه ای - ترکیبی با برش متوسط که در مرحله میانی استفاده می شود و خراش های باقی مانده از مرحله برش سیزال را صاف می کند.
- ترکیب سرخ سفید یا قرمز - یک ترکیب ریز و کم برش که در مرحله نهایی برای نشان دادن رنگ و درخشندگی بدون افزودن آثار خراش جدید استفاده می شود.
پرش از یک مرحله مرکب - به عنوان مثال، رفتن مستقیم از یک برش درشت سیزال به یک پولیش نهایی - معمولاً باعث می شود که آثار خراش ضعیفی در زیر نور روشن قابل مشاهده باشد، زیرا مرحله مرکب میانی چیزی است که در واقع علائم باقی مانده از چرخ سیزال را از بین می برد.
کاربردهای معمولی برای سفت کردن چرخ سیزال
به دلیل اقدام برش تهاجمی آنها، چرخ سیزالs در طیف وسیعی از تنظیمات صنعتی و تولیدی نشان داده می شود.
- حذف تغییر رنگ و رسوب جوش در ساخت فولاد ضد زنگ قبل از پرداخت نهایی.
- سوراخ کردن و صاف کردن قطعات چدنی یا آلومینیومی پس از ماشینکاری.
- آماده سازی سخت افزار فلزی، اتصالات و وسایل برای روکش کروم یا نیکل، جایی که سطح پایه یکنواخت چسبندگی آبکاری را بهبود می بخشد.
- کار ترمیم روی تزئینات خودرو، ابزار، و قطعات فلزی قدیمی قبل از صاف کردن رنگ نهایی.
شیوه های ایمنی اولیه برای عملیات بافینگ
از آنجایی که چرخ های کوبنده با سرعت بالا می چرخند و اصطکاک قابل توجهی ایجاد می کنند، پیروی از چند روش ایمنی اصلی هم از اپراتور و هم از کیفیت پایان قطعه کار محافظت می کند.
- همیشه حداکثر دور در دقیقه نامی چرخ را با سرعت عملکرد ماشین کوبنده مطابقت دهید - کار کردن با چرخی فراتر از امتیاز آن، خطر خرابی چرخ را افزایش می دهد.
- چرخ را با فلنج های ایمنی مناسب و مهره قفل محکم کنید تا در حین استفاده تکان نخورد یا جابجا نشود.
- از محافظ صورت و دستکش مناسب استفاده کنید، زیرا باف کردن ذرات ترکیبی ریز را از بین میبرد و میتواند گرمای موضعی روی قطعه کار ایجاد کند.
- قطعات کوچک را با یک بست یا گیره ایمن به جای با دست نگه دارید، زیرا دستگیره تهاجمی چرخ سیزال می تواند قسمتی را که شل نگه داشته شده را از دست اپراتور بیرون بکشد.
انتخاب چرخ سیزال مناسب برای فرآیند شما
انتخاب چرخ سیزال صحیح به تطابق قطر، سختی و ساخت و ساز با فلز در حال سفت شدن و دستگاه مورد استفاده بستگی دارد. یک چرخ سفت تر و سخت تر برای برش های سنگین بر روی فولاد ضد زنگ یا آهن مناسب است، در حالی که یک چرخ درمان نشده یا کمی دوخته شده اولین برش ملایم تری را برای فلزات آهنی نرم تر ارائه می دهد. Ningbo Henghua Metal Surface Treatment Technology Co. Ltd چرخهای سیزال را در کنار طیف وسیعتری از چرخهای صافکننده و صیقل تولید میکند و به کارگاههای ساخت و عملیات تکمیل فلز این امکان را میدهد که مجموعههای چرخ همسان را برای هر مرحله از فرآیند صاف کردن از یک تامینکننده منفرد تهیه کنند. هنگام انتخاب یک چرخ، اندازه آربور را تأیید کنید که با تجهیزات شما مطابقت دارد، حداکثر RPM امتیازی را بررسی کنید، و آن را با ترکیب صحیح برای فلز خاصی که مد نظر دارید جفت کنید.