زنگ زدگی عمیق روی یک براکت فولادی، مقیاس آسیاب روی یک ورق ضد زنگ، علائم چرخشی روی محفظه آلومینیومی - هر سطح نیاز به نقطه شروع متفاوتی دارد و انتخاب سنگ سنباده اشتباه رایجترین دلیلی است که یک کار تکمیلی دوبرابر زمانی که باید طول میکشد. پاسخ کوتاه: اکثر فلزات یک نردبان سنگ ریزه را از 40 تا 400 اجرا می کنند . برای از بین بردن زنگ زدگی، رنگ یا جوش دادن مهره ها از 40-80 گریت شروع کنید، برای پاک کردن این خراش ها به 120-180 بروید، در 240-320 اصلاح کنید و قبل از صاف کردن روی 400 یا ریزتر تمام کنید. ما چرخ های صاف کننده و ترکیبات صیقل دهنده برای سخت افزار، ظروف آشپزخانه، جواهرات و کارخانه های خودروسازی تولید می کنیم، و انتخاب سنگ ریزه اولین سوالی است که مشتریان قبل از تماس هر چرخی با قطعه می پرسند. در اینجا نحوه انتخاب صحیح آمده است.
آنچه که اعداد تلخ در واقع به شما می گویند
شماره چاپ شده در پشت ورق اندازه ذرات ساینده را توصیف می کند. در مقیاس CAMI رایج در آمریکای شمالی، نشان می دهد که چه تعداد دانه در یک اینچ مربع از صفحه درجه بندی قرار می گیرند: اعداد کمتر به معنای دانه های بزرگتر و تهاجمی تر است. اعداد بالاتر به معنای ذرات ریزتر و خراش های کم عمق تر است . سنباده زدن واقعاً خراش کنترل شده است – پایانی که می بینید به سادگی الگویی است که این خراش ها از خود به جا می گذارند. به همین دلیل است که متخصصان به جای شکار یک عدد جادویی، دنباله ای از دانه ها را برنامه ریزی می کنند.
دانه های درشت (40-80): کار حذف
از این محدوده برای جدا کردن مواد استفاده کنید، نه برای زیباسازی: مقیاس زنگ زدگی، رنگ قدیمی، حفره عمیق و مهره های جوش. در یک قاب فولادی خورده، شن 40 یا 60 سریعترین مسیر برای تمیز کردن فلز است. کاغذ درشت خراشهای عمیقی به جا میگذارد که در هر مرحله بعدی باید از بین برود، بنابراین هرگز درشتتر از آنچه آسیب لازم است شروع نکنید.
دانه های متوسط (100-150): صاف کردن و ترمیم
این محدوده کار برای سنباده کاری و تصفیه سطوح ناهموار است. اگر قطعه تمیز اما ناهموار باشد - علائم آسیاب، مقیاس سبک، خراش های ناشی از تعمیر قبلی - شروع از اینجا باعث صرفه جویی در زمان و فلز می شود.
دانه های ریز (180-320): تصفیه قبل از اتمام
کاغذهای ریز الگوی خراش به جا مانده از دانه های متوسط را پاک می کنند و سطح را برای تکمیل آماده می کنند. برای اکثر قطعات فولادی و ضد زنگ که به سمت چرخ کوبنده حرکت می کنند، 320 نقطه توقف عملی است.
دانه های بسیار ریز (400): پاس های نهایی
این نمرات موجودی بسیار کمی را حذف می کند. آنها برای ترکیب نهایی، برش از طریق اکسیداسیون سبک بر روی فلزات نرم، و سنباده مرطوب درست قبل از عبور آینه ای هستند.
| محدوده شن | کلاس | بهترین برای | سطح آن را ترک می کند |
|---|---|---|---|
| 40-60 | درشت | زنگ زدگی، رنگ، مقیاس سنگین، مهره های جوش | خراش های عمیق قابل مشاهده |
| 80-120 | درشت to medium | ترکیب خراش های درشت، کار لبه | الگوی خراش یکنواخت |
| 150-240 | متوسط تا خوب | هموارسازی عمومی، شکل دهی، پیش پرداخت | خراش های ظریف، ظاهر ساتن |
| 320-400 | خوب | آخرین پاس قبل از ضربه زدن به چرخ ها | مات صاف، تقریباً بدون خط و خش |
| 600 | فوق العاده خوب | سنباده مرطوب و پیش پرداخت آینه ای | نیمه براق، آماده برای ترکیب |
گریت را با فلز روی نیمکت مطابقت دهید
شن یکسان در آلومینیوم نسبت به فولاد سخت شده بسیار متفاوت عمل می کند. فلزات نرم به سرعت بریده می شوند و کاغذ را مسدود می کنند. فلزات سخت در برابر برش مقاومت می کنند و به دانه های تیز و بادوام پاداش می دهند. انتخاب سریع توسط فلز:
- آلومینیوم و برنج: بدون درشت تر از 120 شروع کنید، مگر اینکه آسیب عمیق باشد. کاربید سیلیکون فلزات نرم را به طور تمیز و بدون بریدگی برش می دهد.
- فولاد کربنی: اکسید آلومینیوم زنگ زدگی، مقیاس و جوش را با کمترین هزینه در هر پاس کنترل می کند.
- فولاد ضد زنگ: از پله های یکنواخت شن بالا بروید و در 320-400 به پایان برسانید. مراحل رد شده دوباره به صورت رگه هایی در زیر یک روکش آینه ظاهر می شوند.
- مس: بسیار نرم - شن 220 معمولاً به اندازه کافی درشت است حتی برای آسیب دیدن.
این قوانین از تعمیر یکباره تا دسته های تولیدی براکت ها، بست ها و اتصالات را شامل می شود. همین منطق ما را راهنمایی می کند کار پولیش با سازندگان ابزار سخت افزاری ، جایی که مواد مصرفی تکمیلی قبل از شروع خط با هر ماده مطابقت داده می شود.
انواع ساینده که فلز را نگه می دارند
اندازه شن تعیین می کند که هر خراش چقدر عمیق شود. نوع ساینده تعیین می کند که کاغذ چه مدت به برش ادامه می دهد. سه دانه تقریباً هر کار فلزی را پوشش می دهد.
اکسید آلومینیوم پیش فرض برای فولاد و آهن است. دانه آن سخت و بلوکه است و در حین سایش به لبه های برش تازه می شکند، بنابراین ورق تا مدت ها پس از لعاب شدن کاغذ ارزان تر، تیز می ماند. همان ماده ساینده که به جای پشتی کاغذ به پارچه انعطافپذیر چسبانده میشود، تبدیل به یک چرخ فلپ میشود که منحنیهایی را دنبال میکند که ورق سفت و سخت نمیتواند به آن برسد:
 چرخ فلپ اکسید آلومینیوم برای سنگ زنی فولاد اکسید آلومینیوم grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. مشاهده محصول →
کاربید سیلیکون تیزتر، سختتر و شکنندهتر است - برای آلومینیوم، مس، برنج و برای سنبادهزنی مرطوب، انتخاب بهتری است. نمرات کلسینه شده لبه خود را در گرما نگه می دارند و الگوی خراش ریزتر و کنترل شده تری را روی فلزات نرم باقی می گذارند:
 چرخ فلپ سیلیکون کاربید کلسینه شده برای فلزات نرم کاربید سیلیکون کلسینه شده در گرما تیز می ماند و با حداقل سوختگی برش می دهد، و این چرخ را برای پوشش های ظریف تر و کنترل شده روی آلومینیوم، مس، برنج و فولاد ضد زنگ مناسب می کند. مشاهده محصول →
دانه های زیرکونیا و سرامیک به جای سنباده زدن دستی به سنگ زنی با قدرت فشار بالا تعلق دارند. در هنگام برداشتن ذخایر سنگین به آنها برسید، سپس برای هر مرحله ریزتر به اکسید آلومینیوم یا کاربید سیلیکون بروید.
پیشرفت گریت که از دوباره کاری جلوگیری می کند
در اینجا قاعده ای وجود دارد که پایان تمیز را از یک بعدازظهر هدر رفته جدا می کند: هر بار یک قدم پیش بروید و هرگز بیش از یک درجه را نادیده نگیرید . کاغذ ظریفتر نمیتواند خراشهای عمیقتر از دانههای خودش را از بین ببرد - فقط سطح اطراف آنها را صیقل میدهد و خراشهای پنهان در لحظهای که ترکیب پولیش ادامه مییابد دوباره ظاهر میشوند.
- با درشت ترین سنگ ریزه ای که واقعاً به آن آسیب نیاز دارد شروع کنید - و نه درشت تر.
- در یک جهت ثابت با فشار نور و یکنواخت سنباده بزنید تا زمانی که کل سطح یک الگوی خراش یکنواخت را نشان دهد.
- تمام گرد و غبار را پاک کنید، سپس دقیقا یک شن به سمت بالا حرکت کنید: 80 به 120، سپس 180، سپس 240.
- جهت سنباده زدن را در هر مرحله 90 درجه بچرخانید. وقتی خراش های قدیمی ناپدید می شوند، آن ریزش تمام می شود.
- برای یک روکش ساتن روی 320-400 توقف کنید، یا اگر قطعه به سمت صاف کردن آینه است، تا 600 و ریزتر ادامه دهید.
جایی که سنباده کاری متوقف می شود و پرداخت شروع می شود
حتی کاغذ 1000 گریت هنوز هم خراشیده می شود - خیلی ریز. یک آینه واقعی اصلا از کاغذ سنباده به دست نمی آید. از چرخها و ترکیبهایی میآید که برش داده و در سطح میکروسکوپی صاف میشوند. برای اکثر قطعات فلزی، نقطه انتقال a است سطح شن 320-400 : یکنواخت، تمیز و عاری از هرگونه خط و خش به اندازه کافی عمیق که بتواند از پولیش دوام بیاورد.
ترکیبات از همان منطق گریت پیروی می کنند و با قدرت برش کد رنگی دارند. نمرات زرد و قهوه ای بلافاصله پس از سنباده بریده و صاف می شوند. نمرات سفید فولاد را به یک روکش روشن می رساند. و ترکیب سبز استاندارد صنعتی برای پرداخت آینه ای روی فولاد ضد زنگ است و قطعات کروم اندود.
 ترکیب بافینگ سبز اکسید کروم ترکیب سبز با اکسید کروم استاندارد صنعتی برای تکمیل آینه فولاد ضد زنگ و قطعات کروم اندود است که نردبان سنگ ریزه را به عنوان مرحله نهایی رنگ آمیزی تکمیل می کند. مشاهده محصول →
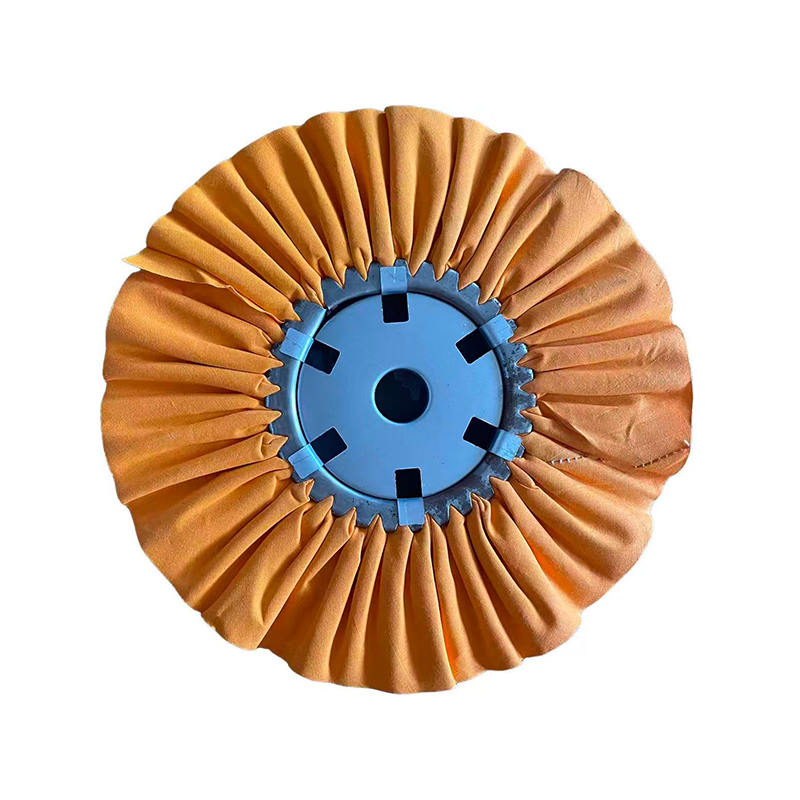
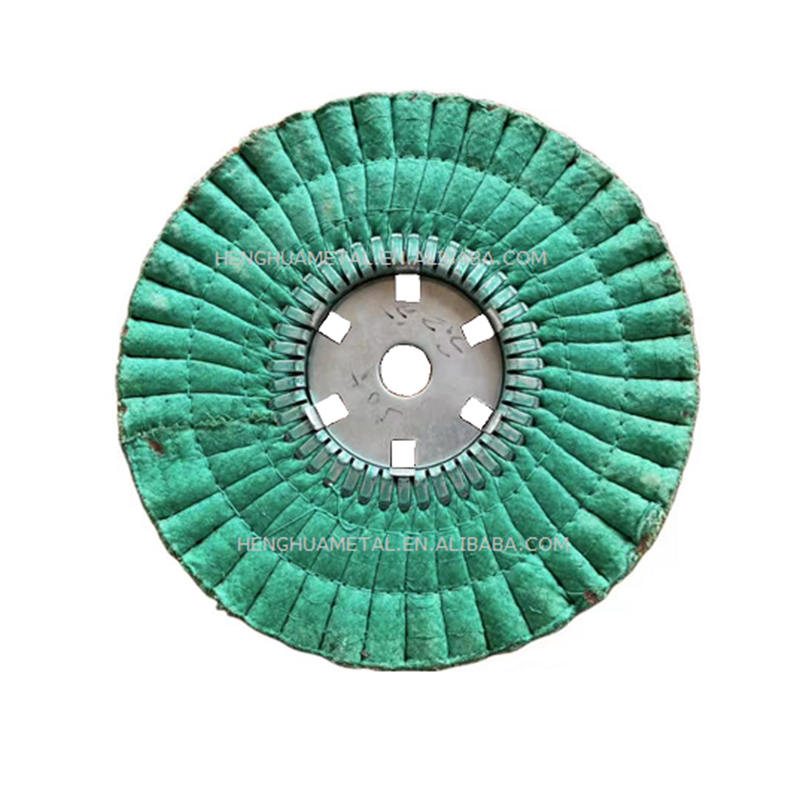
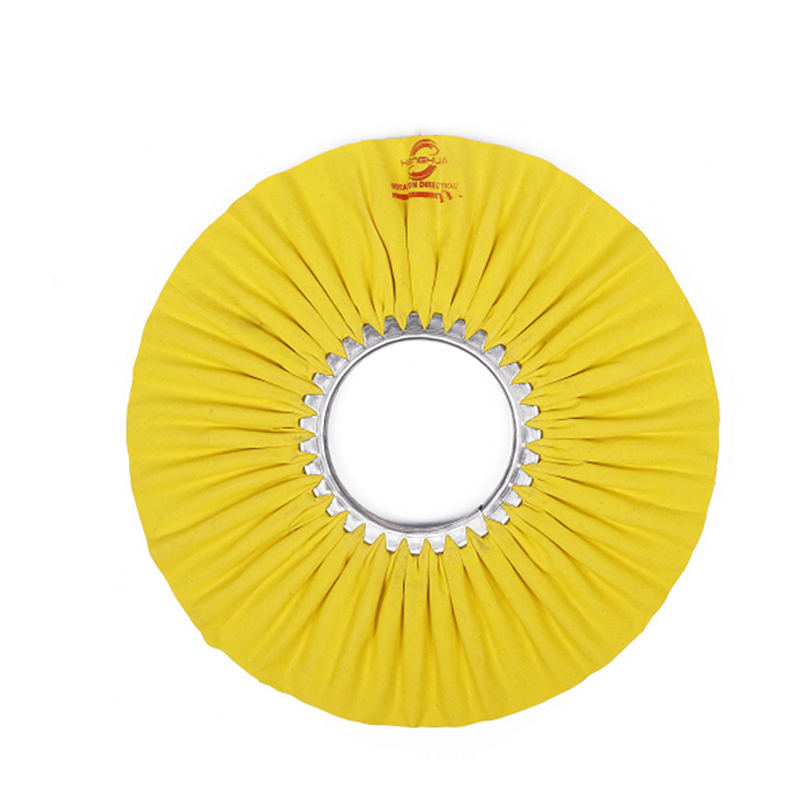
هر ترکیب را با چرخ سمت راست جفت کنید - سیزال برای برش، پارچه دوخته شده برای صاف کردن، پنبه نرم برای رنگ آمیزی نهایی - و نردبان سنگ زنی به یک سیستم تکمیل کامل تبدیل می شود. برای دنباله کامل چرخ و مرکب، فلز به فلز، ما راهنمای سفت کردن چرخ باد برای تکمیل آینه قدم به قدم از آن عبور می کند.
سه اشتباه که یک پایان فلزی را خراب می کند
- رد شدن از مراحل شن خراش های عمیقی که امروز پنهان می کنید، اولین باری که ترکیب قطعه را لمس می کند دوباره ظاهر می شود.
- فشار دادن خیلی شدید فشار سنگین کاغذ را لعاب می کند، فلز نازک را گرم می کند، و فلزات نرم را از بین می برد. بگذارید دانه برش را انجام دهد.
- سنباده زدن روی گرد و غبار. دانه های سپری شده و ذرات فلزی که در زیر ورق به دام افتاده اند، خراش های تازه را در قسمت های تمام شده می کشانند. بین هر تغییر شن پاک کنید.
هیچکدام از اینها هیچ هزینهای برای جلوگیری از پیشروی ندارند - هزینههای آنها بعد از آن دوباره کاری است.
نردبان شن به طور خلاصه
شن اولیه را از آسیبی که در مقابل خود دارید انتخاب کنید، نه از روی عادت: 40-80 برای نوار کردن، 120-180 برای صاف کردن، 240-320 برای اصلاح، 400 و ریزتر برای پیش پرداخت. ماده ساینده را با فلز مطابقت دهید - اکسید آلومینیوم برای فولاد، کاربید سیلیکون برای فلزات نرم - و قبل از صاف کردن، یک پله بالا بروید و به 320 یا 400 برسانید. این دنباله همه چیز را از سختافزار زنگزده گرفته تا ظروف آشپزخانه صیقلی را پوشش میدهد.
هنگامی که یک قطعه از مرحله کاغذ سنباده خارج می شود، کیفیت آینه به چرخ ها و ترکیبات بعدی بستگی دارد. این مواد مصرفی همان چیزی است که کارخانه ما در نینگبو در مقیاس تولید میکند - چرخهای سیزال، چرخهای صاف کننده پارچه، چرخهای فلپ و ترکیبات با کد رنگ، در اندازههای سفارشی برای خطوط تولید در سراسر جهان.